













0
Perustettu vuonna


Perustettu vuonna

Lattia-alue

Ammattitaitoinen henkilökunta

ISO 9001:2015 järjestelmäsertifiointi
IATF16949:2016 järjestelmäsertifiointi


Maailmanlaajuisen teollisuustuotannon nopeasti kehittyvässä ympäristössä herkkien elektronisten ohjausyksiköiden, suuren vääntömomentin moottoreiden ja tarkkuuspneumaattisten järjestelmien suojaamisesta on tullut ensiarvoisen tärkeää. Kotelot toimivat ensisijaisena suojana mekaanisia vaikutuksia, ympäristön epäpuhtauksia ja äärimmäisiä lämmönvaihteluita vastaan. Teknisten materiaalien ja valmistusmenetelmien valinta ohjaa suoraan sisäisten komponenttien käyttöikää ja luotettavuutta, mikä muuttaa aiemmin yksinkertaisen suojakotelon järjestelmäarkkitehtuurin kriittiseksi osaksi.
Suorituskykyisissä sovelluksissa historialliset vaihtoehdot, kuten muovien tai metallilevyjen valmistus, jäävät usein vajaaksi vakavien mekaanisten rasitusten tai voimakkaiden lämpökuormien alaisena. Tämä on saanut maailmanlaajuiset suunnittelusektorit luottamaan vahvasti edistyneisiin alumiinikoteloihin. Tällä alalla kaksi ensisijaista valmistusluokkaa hallitsevat tuotantostrategioita: standardi valettu alumiinikotelo ja korkea paine painevalettu alumiinikotelo . Näiden menetelmien välillä valitseminen edellyttää kattavaa ymmärrystä tuotantomäärästä, mittarajoituksista ja materiaalitiheysvaatimuksista.
Näiden valmistusstandardien kontekstualisoimiseksi huipputuotantolaitoksilla on oltava tiukat laatukehykset kansainvälisten markkinoiden vaatimusten täyttämiseksi. Esimerkiksi NINGBO CHIP MACHINERY CO., LTD. toimii 5 000 neliömetrin edistyneessä tuotantolaitoksessa, jota tukevat ISO 9001:2015 ja IATF 16949:2016 -järjestelmäsertifikaatit. Nämä tiukat autoteollisuuden ja teollisuuden laadunhallintajärjestelmät varmistavat, että metallikotelot osoittavat mikrorakenteen tasalaatuisuutta, joka vaaditaan selviytyäkseen vaarallisista, tärisevistä tai raskaista käyttöympäristöistä maailmanlaajuisilla markkinoilla.
Auttaakseen hankintapäälliköitä ja mekaniikkainsinöörejä sovittamaan suunnittelukriteerit asianmukaisten valumenetelmien kanssa alla olevassa taulukossa on vertailu standardivalutekniikoiden ja tarkan korkeapaineisen painevalun välillä.
| Tekninen parametri | Vakiovalettu alumiinikotelo (hiekka-/painovoimavalu) | Painevalettu alumiinikotelo (korkeapaineinen painevalu) |
| Mitattoleranssi | ±0,5 mm - ±1,0 mm (tyypillinen raakavalu) | ±0,05–±0,15 mm (erittäin tarkka) |
| Pienin seinän paksuus | 3,5–5,0 mm | 1,5–2,5 mm (ohuempi, kevyempi poikkileikkaus) |
| Pinnan karheus (Ra) | 6,3 μm - 12,5 μm | 1,6 μm - 3,2 μm (tasainen, valutettu viimeistely) |
| Mikrorakennetiheys | Kohtalainen (suurempi makroskooppisten tyhjien tilojen riski) | Erittäin korkea (hienorakeinen rakenne, alhainen kaasusulku) |
| Tuotannon skaalautuvuus | Pienet tai keskisuuret volyymit (ihanteellinen raskaaseen infrastruktuuriin) | Suurista erittäin suuriin määriin (ihanteellinen massatuotantoon) |
| Työkalukustannusten poisto | Pieni alkuinvestointi, korkeammat kappalehinnat | Korkea alkuinvestointi, poikkeuksellisen alhainen kappalehinta |
Valmistusarkkitehtuuri standardin takana valettu alumiinikotelo tyypillisesti hyödyntää painovoimakäyttöisiä tai matalapainemenetelmiä, kuten hiekkavalua tai pysyvää muottivalua. Nämä prosessit ovat loistavia, kun valmistetaan pieni-keskimääräisiä tuotantoajoja tai kun luodaan massiivisia paksuseinäisiä koteloita raskaan teollisuuden koneille. Hiekkavalussa käytetään muottien muodostamiseen tulenkestäviä hiekkaseoksia, jotka mahdollistavat monimutkaiset ulkoiset alaleikkaukset ja äärimmäisen suuret tilavuusmitat, jotka olisivat kustannuksiltaan estäviä tai mekaanisesti mahdottomia prosessoida automaattisilla muottivaloilla.
Painovoimavalu perustuu tiukasti luonnolliseen painovoimaan vetääkseen sulan alumiiniseoksen teräs- tai rautamuotin onteloon. Tämä korkeapainejärjestelmiin verrattuna hitaampi täyttönopeus minimoi nesteen turbulenssin, jolloin kaasut pääsevät poistumaan tehokkaasti ja tekevät siitä erittäin sopivan rakenneosiin, joissa paksuja poikkileikkauksia tarvitaan kestämään suuria mekaanisia kuormituksia.
Korkean paineen painevalu (HPDC) edustaa automatisoidun valmistuksen huippua suurissa, erittäin tarkoissa teollisissa sovelluksissa. Valmistus korkean suorituskyvyn painevalettu alumiinikotelo sisältää sulan alumiiniseoksen ruiskuttamisen karkaistuun työkaluteräsmuottipesään äärimmäisessä hydraulisessa paineessa, joka usein ylittää 100 MPa. Tämä valtava voima ajaa sulan metallin uskomattoman monimutkaisiin, ohutseinäisiin geometrioihin mikrometrisellä tarkkuudella, jäädyttäen metallin välittömästi lopulliseen muotoonsa.
Tämän nopean ruiskutusmekanismin avulla suunnittelijat voivat integroida monimutkaiset sisäiset asennusulokkeet, syvät jäähdytysrivat ja monimutkaiset tiivistyskanavat suoraan muottien suunnitteluun, mikä käytännössä eliminoi laajan toissijaisen profiloinnin tarpeen. Tämän alan todellinen tuotantokyky riippuu täydellisestä, integroidusta työnkulusta. Tilat, kuten NINGBO CHIP MACHINERY CO., LTD. Hyödynnä täydellisiä ympäristöarvioinnin pätevyyksiä tarjotaksesi todellista yhden luukun palvelua – saumattomasti yhdistäen muottien suunnittelun ja valmistuksen, painevalun, korkean toleranssin CNC-koneistuksen ja edistyneet pintakäsittelyt yhden laadunvalvontakaton alla.
Tietyn alumiiniseoskoostumuksen valinta säätelee kotelon äärimmäistä fyysistä, lämpöä ja kemiallista suorituskykyä. Globaalissa teollisessa valmistuksessa kolme primääriseosryhmää hallitsee a painevalettu alumiinikotelo erinomaisen nestevalukykynsä ja fysikaalisten ominaisuuksiensa ansiosta jähmettymisen jälkeen:
Näiden raaka-aineiden arvioimiseksi ennen mekaanista käsittelyä ja pinnan viimeistelyä kemialliset ja fysikaaliset ominaisuudet on kuvattu alla:
| Seoksen nimitys | Pii (Si) % | Kupari (Cu) % | Lämmönjohtavuus (W/m·K) | Vetolujuus (MPa) |
| ADC12 | 10.5 – 12.0 | 1,5 - 3,5 | 96 | 310 |
| A380 | 7,5 - 9,5 | 3,0 - 4,0 | 96 | 320 |
| AlSi9Cu3 | 8,0 - 11,0 | 2,0 - 3,5 | 110 | 290 |
A.:n rakenteellinen eheys painevalettu alumiinikotelo riippuu suuresti sen metallurgisesta koostumuksesta ja erikoistuneesta sisäisestä geometriasta. Korkeissa hydraulisissa paineissa sulan alumiinin nopea jähmettyminen luo hienon, tiheän raerajarakenteen komponentin ulkokuoreen. Tämä tiheä ulkokerros antaa kotelolle poikkeuksellisen vetolujuuden ja myötölujuuden, minkä ansiosta se kestää suuria rakenteellisia kuormituksia ja kovia mekaanisia iskuja halkeilematta.
Tämän kestävyyden maksimoimiseksi tarpeetonta painoa lisäämättä mekaaniset insinöörit integroivat rakenteelliset uurteet ja tarkat seinämän paksuuden muutokset suoraan kotelon suunnitteluun. Näiden vahvistusripojen strateginen sijoitus jakaa ulkoiset jännitykset tasaisesti rungon poikki, eliminoiden keskittyneet jännityskohdat ja estämään rakenteiden vääntymisen. Tämä erikoistunut rakennesuunnittelu mahdollistaa tarkan suunnittelun painevalettu alumiinikotelo säilyttää mittavakauden myös jatkuvan teollisen tärinän ja voimakkaiden fyysisten iskujen aikana.
Lämpökuormien hallinta on kriittinen tekijä sisäisen elektroniikan ja suuritehoisten mekaanisten kokoonpanojen käyttöiän pidentämisessä. Alumiinin luontainen lämmönjohtavuus vaihtelee 96-110 W/m·K riippuen käytetystä tietystä seoksesta, mikä tekee valettu alumiinikotelo poikkeuksellisen tehokas passiivinen jäähdytyselementti.
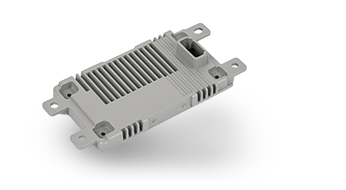
Erillisten, raskaiden kuparisten jäähdytyslevyjen lisäämisen sijaan, räätälöityjä painevalettu alumiinikotelos sisältävät syvät, aerodynaamiset jäähdytysrivat suoraan ulkoseiniinsä. Tämä integroitu rakenne luo saumattoman polun lämmön siirtymiselle sisäisistä komponenteista suoraan ulkoilmaan, mikä vähentää merkittävästi lämpövastusta. Vaativissa sovelluksissa, kuten moottorikoteloissa ja raskaissa ilmapumpuissa, tämä tehokas lämmönpoisto estää lämmön kertymisen sisälle ja varmistaa tasaisen suorituskyvyn pitkän ja jatkuvan käytön aikana.
Nykyaikaisissa teollisuusympäristöissä, jotka ovat täynnä korkeataajuisia antureita, langattomia verkkoja ja tehoelektroniikkaa, sähkömagneettiset häiriöt (EMI) ja radiotaajuushäiriöt (RFI) ovat jatkuva haaste. A valettu alumiinikotelo tarjoaa luonnollisen, sisäänrakennetun sähkömagneettisen suojauksen metallin sähkönjohtavuudesta johtuen.
Kiinteä metallikotelo muodostaa erittäin tehokkaan Faradayn häkin, joka estää sekä saapuvan että lähtevän sähkömagneettisen säteilyn. Tämä suojaus suojaa herkkiä sisäisiä osia ulkoiselta sähköiseltä melulta samalla kun se estää itse laitetta lähettämästä signaaleja, jotka voivat häiritä lähellä olevia koneita. Tarkkuuslaitteiden osiin ja automatisoituihin ohjausjärjestelmiin käyttämällä a painevalettu alumiinikotelo varmistaa tiukan kansainvälisten EMC-standardien noudattamisen ilman kalliita johtavia pinnoitteita tai ylimääräisiä suojakerroksia.
Nykyaikainen teollisuustekniikka keskittyy voimakkaasti painon vähentämiseen säilyttäen samalla komponenttien maksimaalisen lujuuden. Verrattuna perinteisiin materiaaleihin, kuten valurautaan tai teräslevyyn, alumiini tarjoaa poikkeuksellisen lujuus-painosuhteen, mikä tarjoaa vertailukelpoisen kestävyyden noin kolmanneksella painosta.
| Materiaaliryhmä | Tiheys (g/cm³) | Vetolujuus (MPa) | Tehokkuus voimasta painoon |
| Valettu alumiini (ADC12) | 2.74 | 310 | Korkea |
| Valurauta (harmaarauta) | 7.20 | 200 | Matala |
| Rakenneteräs (A36) | 7.85 | 400 | Kohtalainen |
| Suunniteltu polymeeri (polykarbonaatti) | 1.20 | 70 | Kohtalainen |
Tekniset polymeerit ovat kevyempiä, mutta niiltä puuttuu raskaan teollisuuden vaatima lämpösuorituskyky, UV-kestävyys ja luja iskunkestävyys. Käyttämällä korkeapainevalua, a painevalettu alumiinikotelo voidaan valmistaa ohuilla, erittäin optimoiduilla seinillä, jotka vähentävät raaka-aineen käyttöä säilyttäen samalla jäykän suojan vaativissa kenttäympäristöissä.
Maailmanlaajuinen autoteollisuus vaatii komponentteja, joilla on poikkeuksellinen kestävyys, tiukat toleranssit ja kevyt rakenne ajoneuvojen tehokkuuden maksimoimiseksi. Tällä alalla tarkkuus painevalettu alumiinikotelos Niitä käytetään laajalti sähköajoneuvojen kriittisten voimansiirtokomponenttien, elektronisten ohjausyksiköiden (ECU) ja suurjänniteinvertterien suojaamiseen.
Koska nämä kotelot on valmistettu tiukkojen laatujärjestelmien, kuten IATF 16949:2016 -sertifikaatin, mukaisesti, ne tarjoavat äärimmäisen rakenteellisen luotettavuuden, jota tarvitaan kestämään jatkuvaa tien tärinää, nopeita lämpötilan muutoksia ja mahdollisia törmäysvaaroja. A:n korkea rakenteellinen eheys painevalettu alumiinikotelo varmistaa, että herkkä autoelektroniikka pysyy täysin eristettynä ja toimintakuntoisena koko ajoneuvon käyttöiän ajan.
Automatisoiduissa tehtaissa tarkkuuskoneet perustuvat tasaiseen tietovirtaan antureista, venttiileistä ja pneumaattisista ohjausyksiköistä. Karu valettu alumiinikotelo on välttämätön näiden herkkien instrumenttien suojaamiseksi tavallisilta tehdasvaaroilta, kuten lentäviltä roskilta, öljyroiskeilta ja vahingossa tapahtuvilta iskuilta.
Tämä vankka suojaustaso on erittäin kriittinen raskaita kaasusäätimiä, raskaiden laitteiden osia ja korkeapaineilmapumppuja varten, jotka toimivat ankarissa valmistusympäristöissä. Käyttämällä yhdestä lähteestä peräisin olevaa valmistuskumppania, kuten NINGBO CHIP MACHINERY CO., LTD., teolliset ostajat voivat hankkia mukautettuja koteloita, joissa on tarkkuuskoneistetut tiivistyspinnat ja erityiset sisäiset kiinnityskohdat, jotka on räätälöity täydellisesti heidän automatisoitujen laitteidensa spesifikaatioiden mukaan.
Ulkona käytettävät tietoliikennelaitteet, kuten 5G-tukiasemat, etävirtalähteet ja ulkoreitittimet, joutuvat jatkuvasti alttiiksi arvaamattomille sääolosuhteille. Nämä sovellukset perustuvat a painevalettu alumiinikotelo palvelemaan kahta tarkoitusta: tarjoamaan vankkaa fyysistä suojaa ja toimimaan tehokkaana jäähdytysrunkona.
Koska nämä ulkojärjestelmät ovat alttiina suoralle auringonvalolle ja suurille sisäisille sähkökuormituksille, kotelon jäähdytysrivien on johdettava tehokkaasti lämpöä järjestelmävikojen estämiseksi. Lisäksi korkeapainevalulla saavutetut tiukat toleranssit mahdollistavat saumattoman tiivisteiden integroinnin, mikä varmistaa, että kotelo täyttää tiukat IP66- tai IP67-suojausstandardit sateen, pölyn ja ilman kosteuden tiivistämiseksi.
Teollisia koteloita käytetään usein ankarissa ympäristöissä, mukaan lukien rannikkomeriympäristöt, kemiankäsittelylaitokset ja korkean kosteuden trooppiset alueet. Käsittelemättömät teräs- tai rautakotelot ruostuvat nopeasti näissä olosuhteissa, mikä johtaa katastrofaalisiin rakenteisiin.
Sitä vastoin a valettu alumiinikotelo muodostaa luonnollisesti ohuen, suojaavan alumiinioksidikerroksen altistuessaan hapelle, mikä antaa sille erinomaisen luonnollisen korroosionkestävyyden. Kun tämä luonnollinen kestävyys yhdistetään kohdennettuun metalliseosvalintaan ja edistyneisiin pintakäsittelyihin, a painevalettu alumiinikotelo kestää vuosikymmeniä altistuksen suolasumulle ja syövyttäville kemikaaleille ilman hajoamista. Tämä pitkäaikainen ympäristökestävyys tekee siitä ihanteellisen valinnan kansainvälisiin teollisuusprojekteihin, joissa ylläpito on vaikeaa tai kallista.
Vaikka nykyaikainen korkeapainevalu tuottaa uskomattoman tarkkoja lähes verkon muotoisia komponentteja, korkean tarkkuuden teolliset sovellukset vaativat usein toleransseja, jotka ylittävät pelkän valun kyvyt. Kriittiset alueet, kuten nestemäiset tiivisteen urat, kierteitetyt kiinnitysreiät ja laakerien liitospinnat, vaativat usein alle millimetrin tarkkuutta.
Tämän tarkkuustason saavuttamiseksi raaka painevalettu alumiinikotelo käy läpi toissijaisen CNC-jälkityöstön. Kehittyneiden moniakselisten CNC-työstökeskusten avulla teknikot voivat porata, kierteillä ja jyrsiä valukomponentteja äärimmäisen tarkasti, jolloin kriittiset toleranssit ovat tiukempi kuin ±0,02 mm. Tämä suuren volyymin painevalun ja korkean toleranssin CNC-työstön tarkka yhdistelmä varmistaa, että jokainen kotelo sopii täydellisesti monimutkaisiin teollisiin kokoonpanoihin.
Korroosionkestävyyden maksimoimiseksi ja erityisten esteettisten vaatimusten täyttämiseksi a painevalettu alumiinikotelo tyypillisesti käy läpi toimintaympäristöönsä perustuvia erikoispintakäsittelyjä. Nämä kemialliset ja mekaaniset käsittelyt muuttavat raakametallipinnan erittäin kestäväksi esteeksi:
Kriittisiin sovelluksiin auto-, ilmailu- ja lääketieteen aloilla a painevalettu alumiinikotelo on läpäistävä kattavat laaduntarkastusprotokollat ennen kuin ne hyväksytään toimitusta varten. Teollisuusostajat vaativat tarkistettuja suorituskykytietoja varmistaakseen, ettei niissä ole piilotettuja rakenteellisia vikoja, jotka voivat aiheuttaa toimintahäiriöitä kentällä.
Näiden tiukkojen standardien ylläpitämiseksi kehittyneet tuotantolaitokset, kuten NINGBO CHIP MACHINERY CO., LTD. suorittaa täydellisiä laadunvarmistusputkia 5 000 neliömetrin tuotantokeskuksissaan ISO 9001:2015 -standardin mukaisesti. Korkearesoluutioisella teollisella röntgenradiografialla tarkastetaan valukappaleiden sisäinen mikrorakenne ja varmistetaan, että niissä ei ole sisäisiä ilmataskuja tai kutistumishuokoisuutta. Advanced Coordinate Measuring Machines (CMM) tarkastaa kaikki kriittiset mitat verrattuna alkuperäisiin suunnittelusuunnitelmiin, kun taas automaattiset heliumvuototestit ja ilmanpaineen vaimenemistestit tarkistavat kotelon tiivisteet varmistaakseen luotettavan IP-luokitellun vedenpitävyyden kentällä.
Ydinero on siinä, kuinka sula metalli pääsee muottiin. Standardi valettu alumiinikotelo valmistetaan tyypillisesti hiekka- tai painovoimavalulla, jossa sulaa alumiinia kaadetaan hitaasti muottiin käyttämällä vain luonnollista painovoimaa. Tämä menetelmä on ihanteellinen pienille tuotantomäärille tai massiivisille paksuseinäisille osille. Päinvastoin, a painevalettu alumiinikotelo valmistetaan korkeapainevalulla (HPDC), jossa sulaa metallia ruiskutetaan teräsmuottiin äärimmäisillä nopeuksilla ja paineilla. Tämä automatisoitu prosessi tarjoaa paljon tiukemmat toleranssit, ohuemmat seinät, tasaisemmat pinnat ja poikkeuksellisen kustannustehokkuuden suurille tuotantomäärille.
Kovaa lämpökuormitusta koskeviin koteloihin seokset, kuten AlSi9Cu3 ja ADC12, ovat erittäin suositeltavia. AlSi9Cu3 on eurooppalainen standardilejeerinki, joka on suunniteltu erityisesti korkeaan lämmönkestävyyteen ja väsymiskestävyyteen, joten se on huippuvalinta vaativiin auto- ja teollisuussovelluksiin. ADC12 ja A380 tarjoavat myös erinomaisen lämmönjohtavuuden (noin 96 W/m·K), mikä takaa tehokkaan lämmönpoiston, kun ne on integroitu sisäänrakennetuilla jäähdytysrivoilla.
Huokoisuus tarkoittaa mikroskooppisia ilmakuplia tai kutistuvia onteloita, jotka jäävät loukkuun valetun osan seinämien sisään. Hoitamattomana laaja huokoisuus voi heikentää kotelon mekaanista lujuutta ja pilata sen painetiiviyden. Ammattimaiset valmistajat hallitsevat tätä käyttämällä kehittyneitä tyhjiöavusteisia painevalujärjestelmiä, optimoimalla muotin tuuletuskanavia ja säätelemällä huolellisesti ruiskutusnopeuksia. Jokaiselle tuotantoerälle on myös suoritettava säännöllinen röntgentarkastus sen varmistamiseksi, että sisäinen mikrorakenne on tiivis ja yhtenäinen.
Kyllä, a valettu alumiinikotelo voi helposti saavuttaa IP67- tai IP68-luokituksen, jos se käy läpi tarkan jälkityöstön. Korkeapainevalu voi muodostaa monimutkaisia tiivistyskanavia, mutta CNC-työstöä tarvitaan, jotta liitospinnat ovat täysin tasaisia ja sileitä. Kun näihin tarkkuuskoneistettuihin uriin on asennettu korkean suorituskyvyn elastomeeriset O-renkaat tai jatkuvat nestetiivisteet, kotelosta tulee täysin ilmatiivis, mikä estää veden tai pölyn pääsyn sisään korkeassa paineessa.
Koska painevalumuotit on koneistettu erittäin kovista premium-työkaluteräksistä kestämään äärimmäisiä paineita, alkuperäinen työkaluinvestointi on suhteellisen suuri. Räätälöidyn muotin suunnittelu, valmistus ja testaus voi kestää 4–6 viikkoa. Kuitenkin, kun työkalu on valmis, tuotantoprosessi on uskomattoman nopea ja pitkälle automatisoitu, mikä johtaa erittäin alhaisiin kappalekohtaisiin kustannuksiin. Tämä tekee korkeapaineisesta painevalusta taloudellisimman vaihtoehdon pitkäaikaiseen ja suurivolyymiin valmistukseen.
Vaikka korkeapaineinen painevalu tuottaa erinomaisia lähes verkkomuotoja, tiettyjä suunnitteluelementtejä ei voida valaa suoraan. Ominaisuudet, kuten sisäiset ruuvin kierteet, syvät kierrereiät ja laakerien istukat, joiden kriittiset toleranssit ovat alle ±0,02 mm, vaativat tarkkaa CNC-jälkityöstöä. Koneistus varmistaa, että tärkeät liitospinnat tiivistyvät täydellisesti ja kierreliitokset kestävät suurta kokoonpanomomenttia.
Alumiinikotelo tarjoaa erinomaisen ja luotettavamman pitkän aikavälin EMI/RFI-suojauksen. Koska alumiini on luonnostaan johtavaa, se muodostaa pysyvän, erittäin tehokkaan Faradayn häkin. Muovikotelot vaativat toissijaisia toimenpiteitä, kuten sähköä johtavaa maalausta tai tyhjiömetallointia suojausominaisuuksien saavuttamiseksi. Ajan myötä nämä pinnoitteet voivat kuoriutua, hilseillä tai hajota lämpölaajenemisen ja mekaanisen tärinän vuoksi, mikä vaarantaa suojauksen eheyden. Painevaletut alumiinikotelot poista tämä riski kokonaan.
Vaikeissa meri- tai rannikkoympäristöissä paras suoja on monikerroksinen pintakäsittely. Tämä alkaa kemiallisella kromaatti- tai ei-kromikonversiopinnoitteella alumiinipinnan passivoimiseksi. Seuraavaksi levitetään sähköpinnoitettu (E-coat) pohjamaali täydellisen ja tasaisen peittävyyden varmistamiseksi, minkä jälkeen tehdään kestävä, UV-stabiloitu arkkitehtoninen jauhemaalaus. Tämä monikerroksinen järjestelmä kestää helposti yli 1 000 tuntia jatkuvaa ASTM B117 suolasuihkutestausta ilman rakkuloiden tai korroosion merkkejä.
Insinöörit optimoivat seinämän paksuuden käyttämällä Finite Element Analysis (FEA) -ohjelmistoa simuloimaan kotelon todellisia rasituksia. Sen sijaan, että kaikki seinät olisivat paksuja, suunnittelussa käytetään ohuita rakenneseiniä (1,5 mm - 2,5 mm), jotka on vahvistettu sisä- ja ulkoripojen verkostolla. Tämä lähestymistapa varmistaa, että lujuus keskittyy juuri sinne, missä jännitys esiintyy, mikä vähentää merkittävästi kokonaispainoa säilyttäen samalla jäykän rakenteen eheyden.
Korkeapainevalukoneissa vaadittavan pitkän asennusajan, muotin lämpötilan optimoinnin ja materiaalin kalibroinnin vuoksi vähimmäistilausmäärä vaihtelee yleensä 1 000 - 3 000 kappaletta tuotantoa kohti. Hankinta yhdeltä luukulta toimittajalta, joka hoitaa kaiken saman katon alta – alkuperäisestä muotin suunnittelusta ja painevalusta CNC-koneistukseen ja pinnan viimeistelyyn – auttaa ostajia optimoimaan tuotannon tehokkuutta ja alentamaan räätälöityjen projektien yleisiä kustannusesteitä.
QR-koodi

Tekijänoikeus © NINGBO CHIP MACHINERY CO., LTD. All Rights
Varattu
 Räätälöity alumiinivalettu kotelotehdas