


 Mukautettu alumiininen moottorikotelo tarkkuustyöstyksellä Tämä mittatilaustyönä valmistettu alumiinikotelo tarjoaa rakenteellista tukea ja lämmönpoistoa moottoreille. Harkitse sitä vankkana, sovelluskohtaisena moottorisuojana. Näytä tuote →
Tarvitseeko alumiininen moottorikotelo koneistusta tai tiivistämistä?
Lyhyt vastaus: kyllä, alumiininen moottorikotelo tarvitsee lähes aina koneistuksen ennen kuin se voidaan koota toimivaksi moottoriksi. Tiivistys on erillinen päätös. Sitä vaaditaan vain silloin, kun koneistetun kotelon on säilytettävä painetta, pidettävä nestettä poissa tai täytettävä asiakkaan ja toimittajan sopima vuotonopeusspesifikaatio.
Alumiininen painevalu tulee ulos muotista kotelon yleisen kuoren mukana, mutta ei sillä mittatarkkuudella, jota laakerin istukka, staattoritasku tai asennuspinta tarvitsee. CNC-työstö muuttaa valettu aihio osaksi, joka voi pitää laakerin, sijoittaa staattorin ja tiivistää päätykantta vasten. Huokoisuustiivistys sitä vastoin käsittelee piilotettua sisäistä vikaa pikemminkin kuin mitan. Sitä käytetään, kun valuseinän huokoset luovat jatkuvan reitin ilman, öljyn, jäähdytysnesteen tai kosteuden kulkeutumiseen.
Tällä erolla on merkitystä kaupallisessa lainauksessa ja tuotannon tarkastuksessa. Koneistus määrittää, sopiiko kotelo siihen liitososiin. Vuotokoe määrittää, onko se painetiivis. Jos kotelo ei läpäise tätä testiä, tyhjiökyllästys on tavallinen ratkaisu. Kun ymmärrät, mikä vaihe koskee moottorisi suunnittelua, säästää kustannuksia, lyhentää validointiaikaa ja ehkäisee kallista jälkiasennettavaa kenttävikaa.
Koneistus ei ole valinnainen toimivalle moottorikotelolle
Moottorin kotelot on painevalettu lähes verkkoon, mutta lähes verkkomuoto ei ole toimiva muoto. Laakerin reikä, joka on 0,05 mm ylimitoitettu, staattoritasku, joka ei ole pyöreä, tai laippapinta, joka ei ole tasainen, voi aiheuttaa melua, tärinää, ylikuumenemista tai ennenaikaista laakerien kulumista. Koneistusvaiheessa luodaan moottorin tarvitsema toiminnallinen geometria.
Useimmat alumiiniset moottorikotelot käyvät läpi seuraavat työstötoimenpiteet: asennuslaipan pintakäsittely, laakerirekisterien poraus, staattorin reiän koneistus, asennusreikien poraus ja kierre, O-renkaan urien leikkaaminen ja kaapelin läpivientipintojen jyrsintä. Kiinnitys on suunniteltu valetun peruspisteen ominaisuuksien ympärille niin, että kaikki kriittiset mitat tuotetaan yhdessä kokoonpanossa mahdollisuuksien mukaan. Alla olevassa taulukossa on yhteenveto tyypillisistä koneistetuista ominaisuuksista ja moottorinvalmistajien odottamista toleransseista.
| Koneistettu ominaisuus | Tyypillinen toleranssi | Vaatimuksen syy |
|---|---|---|
| Laakerin reikä | H7 tai parempi | Tarkka laakerin istuin; estää roottorin epäkeskisyyden ja tärinän |
| Staattorin tasku tai poraus | Yhteensä 0,05-0,10 mm | Ohjaa roottorin ja staattorin välistä ilmaväliä tehokkuuden ja melun vuoksi |
| Kansirekisteri loppu | 0,10 mm | Säilyttää roottorin akselin samankeskisen kohdistuksen päätykansien kanssa |
| Asennuslaippapinta | Tasaisuus 0,10 mm | Poistaa heilumista, varmistaa tiivisteen tai tiivisteen puristuksen |
| O-renkaan ura | ±0,05 mm | Takaa tiivisterenkaan tasaisen puristuksen |
| Kaapeliholkin reikä | ±0,20 mm | Mahdollistaa virta- ja anturikaapeleiden tiiviin läpiviennin |
| Jäähdytysvaipan portit | Kierteen syvyys ±1 kierroksen sisällä | Kiinnittää nestejäähdytteisten moottoreiden liittimet ilman vuotoja |
Työstöllä on myös suuri merkitys vuotojen eheydelle. Leikkaustyökalu poistaa valun tiheän ulkokuoren, joka on pienimmät huokoset sisältävä kerros. Kun iho on kadonnut, pinnan alla oleva huokoisuus paljastuu koneistetulle pinnalle. Tästä syystä kotelo voi olla tiivis valutilassa ja epäonnistua tiiviystestissä koneistuksen jälkeen. Sama ilmiö selittää, miksi vuototestaus tulee aina tehdä valmiille koneistetulle osalle, ei pelkästään raakavalulle.
Huokoisuus: syy vuototestiin on olemassa
Huokoisuus alumiinipainevaluissa ei ole sattumanvarainen vika. Siinä on kaksi päälähdettä, ja jokainen toimii eri tavalla koneistetussa moottorikotelossa.
Kaasun huokoisuus syntyy sulatteessa olevasta vedystä ja suuttimen onteloon jäädystä ilmasta ruiskutusiskun aikana. Kaasu on läsnä pieninä, enimmäkseen pallomaisina huokosina. Kutistumishuokoisuus ilmaantuu jähmettymisen aikana, jolloin nestemäinen metalli ei pysty syöttämään viimeksi jähmettyviä alueita. Kutistumishuokoset ovat yleensä epäsäännöllisiä ja voivat muodostaa verkostoja, jotka ovat paljon vaarallisempia tiiviydelle kuin pallomaiset kaasuhuokoset.
Molemmat tyypit ovat yleisiä alumiinin korkeapainevalussa. Niistä tulee ongelma vasta, kun ne sijaitsevat seinässä, jonka on oltava painetiivis, tai kun koneistus avaa ne tiivistepintaan. Alla olevassa taulukossa on havainnollinen jakauma vuototestien epäonnistumissyistä moottorikoteloiden tuotantosarjoissa tyypillisen valimokokemuksen perusteella.
Käytännön johtopäätös on, että huokoisuus on hallitseva syy moottorikoteloiden vuotamiseen. Korjauksen tarkoituksena ei ole poistaa kaikkea huokoisuutta, mikä on lähes mahdotonta korkeapainevalussa, vaan valvoa sen sijaintia, pitää se poissa vuotoreiteiltä ja tiivistää se, kun se leikkaa painerajan. Jos olet uusi prosessissa, alumiinin painevaluoppaamme selittää, kuinka valumenetelmä vaikuttaa huokoisuuteen ja miksi korkeapaineinen painevalu on yleisin reitti moottorikoteloille. Laajemman näkemyksen saamiseksi vertaamme myös erilaisia alumiinivaluprosesseja, jotta voit nähdä, mihin painevalu sopii suhteessa pysyvään muotti- ja hiekkavaluon.
Milloin moottorikotelo todella tarvitsee tiivistystä?
Kaikkia moottorikoteloita ei tarvitse tiivistää. Avoin tippumatiivis moottorirunko, tuuletinjäähdytteinen kotelo ilman sisäistä painetta tai moottori, joka perustuu erikseen tiivistettyyn liitäntäkoteloon, ei vaadi valuseinää painetiiviiksi. Näissä tapauksissa pelkkä koneistus riittää ja vuototestin määrittäminen vain lisää kustannuksia.
Tiivistys on tarpeen, kun kotelon seinä itse on paineeste. Seuraavat sovellusryhmät ovat tyypillisiä esimerkkejä moottorikoteloiden tuotantoohjelmista.
Nestejäähdytteiset EV-ajomoottorit
Jäähdytysnestevaipat kierrättävät vesi-glykolia sisäisten kanavien kautta 200–500 kPa:lla. Kaikki vaipan seinämän huokosverkostot aiheuttavat jäähdytysnesteen hukkaa.
Hermeettiset kompressorimoottorit
Kylmäaineen paine vaikuttaa suoraan koteloon; vuodot aiheuttavat kylmäaineen hävikkiä ja järjestelmän rikkoutumisen.
Upotettavat ja IP68-moottorit
Jatkuva veteen upottaminen vaatii seinän, joka ei koskaan päästä kosteutta tunkeutumaan kierrettyyn staattoriin.
Öljyvoideltu vaihdemoottorit
Sisäinen öljyroiske ja paine voivat työntää öljyä mikrohuokoisuuden läpi liitäntäkammioon.
On myös toinen ryhmä, jossa pelkkä koneistus yleensä riittää, kuten alla on yhteenveto.
TEFC kehykset
Täysin suljetuissa tuuletinjäähdytetyissä kehyksissä ei ole sisäistä painetta; valu ei toimi painesäiliönä.
Servomoottorit suljetuilla sisäosilla
Jos staattori on jo koteloitu, ulkokotelo tarvitsee vain mittatarkkuuden.
Tiivistetyt mallit
Kun liitoskannessa on O-rengas tai litteä tiiviste, tiiviste muodostaa tiivisteen, ei valukappaletta.
Kosmeettiset tai suojakuoret
Erilliset kannet, jotka eivät ole osa nesteen rajaa, voidaan koneistaa ja maalata ilman vuototestiä.
Päätös tiivistämisestä perustuu siis moottorin käyttöjaksoon ja ympäristövaatimuksiin, ei pelkästään valuprosessiin. Ulkopumppujen vesitiivis moottorikotelo on eri osa kuin sisätuulettimen moottorikotelo, vaikka molemmat käynnistyisivät samasta alumiiniseoksesta. Aiottu huoltoympäristö määrittää, näkyykö vuototesti tarkastussuunnitelmassa.
 Tehokas vedenpitävä moottorikotelo teollisuuskäyttöön Tämä tarkkuusvalettu alumiinikotelo on suunniteltu vaativaan tiivistykseen ja korroosionkestävyyteen, ja se on ihanteellinen moottoreihin ankarissa ympäristöissä, joissa vuototestaus on kriittistä. Näytä tuote →
Vuototestaus: menetelmät, paine ja hyväksymiskriteerit
Vuototestaus tulee suunnitella tuotantotoimenpiteeksi, ei satunnaiseksi tarkastukseksi. Valitsemasi menetelmä muuttaa testin herkkyyttä, syklin kestoa ja osan hintaa. Se myös määrittää, havaitaanko pieni huokosverkko ennen kotelon toimitusta vai myöhemmin, kun se on jo asennettu moottoriin.
| menetelmä | Havaitsemisperiaate | Tyypillinen herkkyys | Soveltuu parhaiten |
|---|---|---|---|
| Ilmanpaineen lasku | Painehäviö mitattuna kiinteän ajan kuluessa | 1-10 sccm määrästä riippuen | 100 % koteloiden tuotantotestaus |
| Vedenalainen kuplatesti | Veden alla olevien kuplien visuaalinen havaitseminen | ~10⁻³ mbar·L/s ekvivalentti | Pienet erät tai vianetsintä |
| Massavirtaus / painevirtaus | Mitattu ilmavirtaus osan läpi asetetulla paineella | 0,1-5 sccm | Suuren volyymin automatisoidut linjat nopeat sykliajat |
| Heliummassaspektrometria | Helium merkkikaasu havaittu massaspektrometrillä | <10⁻6 mbar·L/s | Tärkeät turvaosat ja erittäin tiukat tekniset tiedot |
| Hydrostaattinen vedenpaine | Sisäinen vedenpaine pidetään yllä tietyn ajan | 0,1-1 MPa pito | Jäähdytysvaipat ja korkeapaineiset nestereitit |
Mikä paine ja vuotonopeus pitäisi määrittää?
Moottorikoteloiden ilmankoepaine on normaalisti 30-100 kPa yleistä tiiviyttä varten. Nestejäähdytteiset vaipat testataan yleensä 200–500 kPa:n paineella, ja vastaanottovuotonopeus ilmaistaan sccm:inä tietyllä koepaineella ja stabilointiajalla. Tyypillinen tuotantoraja on alle 1–3 sccm ilmaa 50 kPa paineessa 10–30 sekuntia, mutta oikea arvo riippuu moottorin käyttöpaineesta, sisäisen ontelon tilavuudesta ja hyväksyttävästä nestehäviöstä moottorin käyttöiän aikana.
Yksi tärkeä yksityiskohta on stabilointiaika. Äskettäin koneistettu alumiinikotelo on puhdas ja kuiva, joten ilmatestaus on vakaa. Jos kotelo on kyllästetty, testi on suoritettava sen jälkeen, kun tiiviste on täysin kovettunut, koska huokosten sisällä oleva jäännöskosteus vaikuttaa paineen laskulukemaan. Laatuosaston tulee kirjata jokaisen testatun osan testipaine, stabilointiaika ja mitattu vuotonopeus.
Ennen koneistusta vai koneistuksen jälkeen?
Testausjärjestys määrittää, onko tulos mielekäs. Valettu vuototesti on hyödyllinen karkeiden reikien, kylmäsulkujen tai ohuiden seinien varhaisessa havaitsemisessa, mutta se ei takaa, että lopullinen koneistettu osa on tiukka. Syy on yksinkertainen: koneistus avaa tiheän ulkokuoren ja voi paljastaa huokosen, joka oli täysin eristetty valutilassa.
Paras käytäntö on koneistaa ensin ja sitten vuototestata 100 % koteloista, joiden on oltava painetiiviitä. Alla oleva kulku näyttää tuotantojärjestyksen, jota käytetään moottorikoteloissa, joissa on tiivistysvaatimus.
Jos kotelo on kyllästetty ennen koneistusta, se tulee testata uudelleen tiiviystyön jälkeen. Esikoneistuskyllästystä käytetään joskus vähentämään avoimen huokoisuuden määrää syvissä porauksissa, mutta se ei korvaa lopullista koneistettujen osien testiä.
Tyhjiöimpregnointi: kuinka huokoisuustiivistys toimii
Tyhjiökyllästys on hyväksytty tuotantomenetelmä mikrohuokoisuuden tiivistämiseen alumiinipainevaluissa. Osa asetetaan tyhjiökammioon, ilma poistetaan avoimista huokosista ja nestemäinen tiiviste lisätään samalla kun tyhjiö pidetään yllä, jolloin tiiviste imeytyy huokosverkostoon. Sitten paine vapautetaan ja tiiviste kovetetaan vuotoreitin tukkimiseksi.
Prosessin vaiheet ovat yhdenmukaisia toimittajilla:
- Puhdista ja kuivaa koneistetut kotelot leikkausnesteiden ja lastujen poistamiseksi.
- Lataa kotelot tyhjiöastiaan ja vedä noin 1-5 mbar tyhjiö.
- Täytä astia tiivisteaineella tyhjiön ollessa yllä.
- Ilmaa ilmakehän paineeseen tai käytä lisäpainetta pakottaaksesi tiivisteen syvemmälle huokosiin.
- Tyhjennä tiivisteaine, huuhtele osat ja koveta ne tiivistetyypin mukaan.
- Palauta kotelot vuotojen testausasemalle ja testaa uudelleen 100 %.
Mitä tiivistysainetyyppiä käytetään moottorin koteloissa?
| Tiivistysaineen tyyppi | Hoitomenetelmä | Tyypillinen huokoskoko | Tuotantomuistiinpanot |
|---|---|---|---|
| Metakrylaatti | Kuumavesikovetus, yleensä 90–95 °C 10–15 minuuttia | 0,1-0,5 mm | Nopeasti kovettuva, vakaa tuotannossa, yleisin moottorikoteloissa |
| Akryyli / anaerobinen | Lämpökovetus tai katalyytti | <0,1 mm | Hyvä erittäin hienohuokoiselle, mutta vaatii tiukkaa prosessin valvontaa |
| Polyesteriä | Lämpöhoito | 0,1-0,3 mm | Kypsä tekniikka, alhaisemmat tiivistekustannukset, pidempi kovettumisaika |
Ennen koneistusta vai koneistuksen jälkeen?
Jälkityöstö on ainoa luotettava kohta lopulliselle tiivistämiselle, koska koneistus voi avata huokoset, jotka eivät liittyneet valukappaleen pintaan. Jos moottorin kotelo kyllästetään ennen koneistusta ja terä murtuu uuteen huokoseen tiivistepinnassa, loppuosa silti vuotaa. Toimittajat, jotka takaavat tiiviit koneistetut kotelot, suorittavat siksi lopullisen kyllästyksen koneistuksen jälkeen ja testaavat sen jälkeen uudelleen. Joillekin osille tehdään esikoneistuskyllästys lisävaiheena valun helpottamiseksi koneistettavaksi, missä syvä sisähuokoisuus voi aiheuttaa työkalun rikkoutumisen, mutta lopullinen tiivistyspäätös tehdään koneistetulla kotelolla.
Kyllästäminen tehostaa huokoisuutta, mutta se ei paranna halkeamia, kylmiä kierroksia tai suuria aukkoja. Jos vuototesti osoittaa suurta vuotoa, kotelo tulee arvioida silmämääräisesti ja röntgenkuvauksella ennen kyllästämistä. Tiiviste voi täyttää vain avoimet huokoset; Lämpökierron aikana avautuva ja sulkeutuva halkeama aiheuttaa silti huoltovuodon.
Seos- ja suunnitteluvalinnat, jotka vähentävät tiivistysriskiä
Moottorikoteloon valittu seos muuttaa sen huokoisuuskäyttäytymistä, työstettävyyttä ja tiivistyskykyä. Yleisimmät metalliseosperheet ovat alumiini-pii-kupariseokset, joita käytetään korkeapainevalussa. Alla olevassa taulukossa verrataan tyypillisiä moottorikoteloiden metalliseoksia.
| Seos | Yhteinen eritelmä | Taipumus huokoisuus | Koneistettavuus | Tyypillinen sovellus |
|---|---|---|---|---|
| ADC12 | JIS H5302 | kohtalainen; vaatii prosessin hallinnan | Erinomainen | Useimmat maahantuodut ja Aasian markkinoiden moottorikotelot |
| A380 | ASTM B85 | kohtalainen; hyvä yhdistelmä lujuutta ja heitettävyyttä | Erinomainen | Pohjois-Amerikan moottorikoteloiden tuotanto |
| A356 | ASTM B26 | Pienempi kutistumishuokoisuus lämpökäsittelyn jälkeen | Hyvä | Rakenteelliset ja kestävät moottorikotelot |
| Silafont 36 / Aural | Mukautetut auton tekniset tiedot | Matala huokoisuus kontrolloidulla jäähdytyksellä | Hyvä | Sähköautojen ja autojen erittäin tiiviit kotelot |
Seinän paksuus on seuraava tekijä. Ohuet seinät, välillä 2–3 mm, jäähtyvät nopeasti ja muodostavat hienon rakenteen, jossa on vähemmän suuria kutistumisaukkoja. Paksut osat pitävät lämpöä pidempään ja aiheuttavat kutistumisriskiä. Hyvä moottorikotelorakenne pitää seinämän paksuuden mahdollisimman yhtenäisenä, välttää eristettyjä raskaita kohoumia ja sijoittaa hylsykäytäviä, joiden seinämäpaksuus on pieni ja jotka voidaan luotettavasti täyttää ja syöttää.
Suunnittelu vaikuttaa myös työstövaraan. Jos koneistetaan tiivistyspinta, valupiirustuksessa tulee määrittää koneistusvara, joka on riittävän suuri valupinnan puhdistamiseen, mutta ei niin suuri, että leikkuri paljastaa syvät huokoset. Tyypillinen ylitys on 0,5–1,0 mm painevaletun moottorin kotelon koneistetuille pinnoille. Kun tiiviys on kriittinen, piirustukseen tulee merkitä tiivistyspinta ja sallittu huokoisuusluokka, jotta valimo ja koneistuslaitos ymmärtävät, mitkä alueet on säilytettävä terveinä. Oikea valuprosessin valinta vaikuttaa myös siihen, kuinka paljon huokoisuusriskiä osa kantaa; artikkelimme oikean alumiinivaluprosessin valitsemisesta kattaa tämän vertailun yksityiskohtaisemmin.
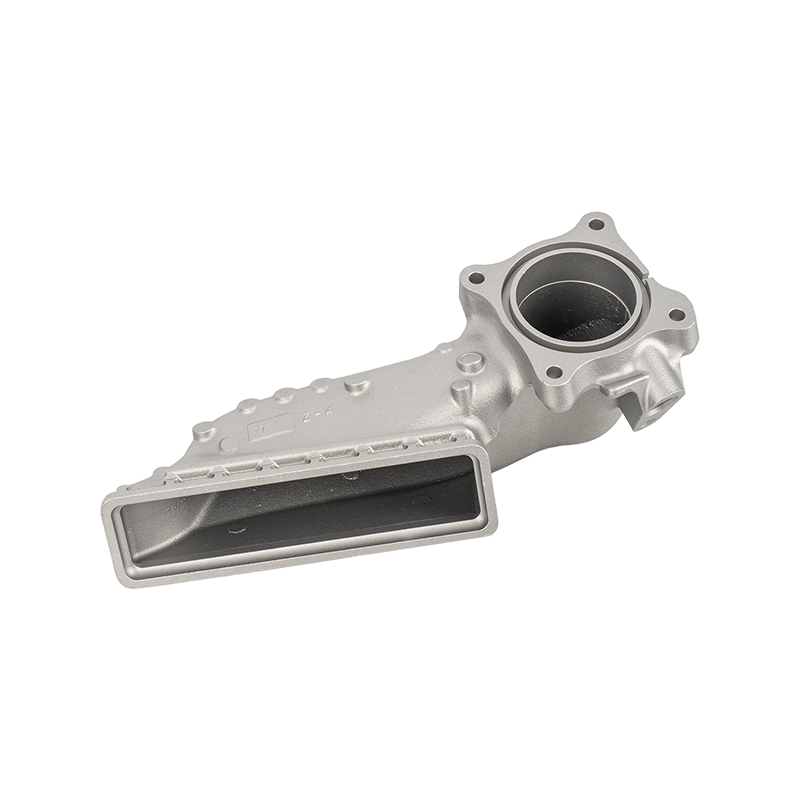 Teollisesti koneistetut alumiiniseosvalut mittatilauslaitteisiin Nämä räätälöidyt alumiinivalut on koneistettu tarkkoihin toleransseihin teollisuuskoneille, mikä tarjoaa suunnittelun joustavuutta ja kestävyyttä. Tarkista niiden luotettava mekaaninen tuki. Näytä tuote →
Kustannukset, läpimenoaika ja toimittajakykytekijät
Koneistus on vakiokustannus jokaiselle moottorikotelolle. Tiivistys ja vuototestaus lisäävät osakohtaisia kustannuksia, ja osakohtainen hinta riippuu testausmenetelmästä, syklin ajasta, vaaditusta vuotonopeudesta ja hylkäysmäärästä. Kun ymmärrät nämä numerot ennen tarjouksen pyytämistä, vältyt yllätyksiltä myöhemmin.
Seuraavat kustannustekijät ovat tärkeitä:
- Työstön monimutkaisuus: kotelo, jossa on useita porauksia, kierrereiät ja tiukka laakeritoleranssi, kestää kauemmin kuin yksinkertainen laippa ja tasku, joten koneistus hallitsee työkiertoaikaa ja kustannuksia.
- Vuototesti volume: 100% leak testing requires a dedicated station, calibrated instruments, and a defined cycle time; an AQL sampling plan is cheaper but leaves the risk of undetected random porosity.
- Kyllästyserän hinta: tyhjiökyllästys hinnoitellaan normaalisti eräkohtaisesti, mutta kyllästyksen jälkeinen uudelleentestaus kaksinkertaistaa hylättyjen osien vuototestin kustannukset.
- Hylkäämisnopeuden suunnittelu: hyvä valimo ohjaa prosessia pitääkseen kyllästyksen hylkäysasteen alhaisena; korkea ensikertavikojen määrä tarkoittaa huonoa porttia, huonoa tuuletusta tai väärää metalliseosta.
Kun arvioit alumiinisten moottorikoteloiden toimittajaa, kysy seuraavat kysymykset tarjouspyyntövaiheessa:
- Tehdäänkö koneistus itse vai alihankintakonepajan toimesta? Oma koneistus lyhentää logistiikkaa ja selventää vastuullisuutta.
- Mikä vuotojen testausmenetelmä on vakiona moottorin koteloille ja mikä on hyväksymisvuodon määrä?
- Voiko toimittaja toimittaa vuototestitiedot samasta tuotantoerästä kuin näyteosat?
- Sisältyykö 100 % vuototestaus ilmoitettuun yksikköhintaan vai tarjotaanko sitä valinnaisena rivikohtana?
- Kyllästääkö toimittaja ennen tai jälkeen koneistuksen? Vastauksen tulisi olla koneistuksen jälkeen lopullisen tiivisteen eheyden varmistamiseksi.
- Millaisen hylkäysprosentin toimittaja suunnittelee kyllästyksen jälkeen, ja miten tämä riski näkyy hinnassa?
- Mitä alumiiniseosta toimittaja suosittelee painetiiviiseen moottorikoteloon ja mitä huokoisuusspesifikaatiota on käytetty valupiirustuksessa?
Usein kysytyt kysymykset
Voiko moottorikotelo läpäistä vuototestin ennen koneistusta ja epäonnistua koneistuksen jälkeen?
Kyllä, ja tämä on yksi yleisimmistä havainnoista tuotannossa. Valupinnassa on tiheä kuori, joka tukkii monia huokosia. Koneistus poistaa tämän ihon ja voi avata pinnan alla olevan huokosen vuotoreitiksi. Tästä syystä alan suositus on valmiin koneistetun kotelon vuototestaus, ei raakavalua.
Onko tyhjiöimpregnointi korjaus?
Teknisesti se on tiivisteen korjaus, mutta se on hyväksytty prosessi alumiinin painevalustandardeissa. Tyhjiökyllästystä käytetään tuhansissa tuotantomoottorikoteloissa päivittäin. Tärkeintä on varmistaa testaamalla uudelleen, että kyllästetty osa täyttää samat vuotonopeusvaatimukset kuin osa, jossa ei ollut huokoisuutta. Oikein kyllästetty kotelo voi toimia luotettavasti moottorin käyttöiän ajan.
Tekeekö anodisointi tai jauhemaalaus moottorin kotelon vuototiiviiksi?
Ei. Anodisointi luo ohuen oksidikerroksen ja jauhemaalaus pintakalvon. Kumpikaan ei tunkeudu tarpeeksi syvälle estääkseen jatkuvan huokosverkoston valuseinässä. Molemmat pinnat parantavat korroosionkestävyyttä ja ulkonäköä, mutta kumpikaan ei voi korvata tyhjiöimpregnointia painetiiviyden vuoksi.
Mikä on tyypillinen ilmankoepaine alumiinimoottorin kotelolle?
Yleisellä tiiviydellä 30–100 kPa on yleinen. Nestejäähdytteisissä vaipaissa koepaine on normaalisti 200–500 kPa tai 1,5 kertaa maksimikäyttöpaine, mikäli asiakas määrittelee turvamarginaalin. Hyväksyvä vuotonopeus ilmoitetaan yleensä sccm:nä tietyllä paine- ja stabilointiajalla.
Voiko CNC-työstö poistaa huokoisuuden?
Ei. Työstö poistaa materiaalia ja pyrkii paljastamaan huokoisuutta, joka oli piilossa pinnan alla. Matala huokoinen kerros on mahdollista työstää pois, mutta se ei ole luotettava menetelmä tiiviyden kannalta. Suuria näkyviä vikoja hitsataan joskus, mutta alumiinipainevalun hitsin korjaus on kallista ja voi aiheuttaa vääristymiä, joten sitä käytetään harvoin mikrohuokoisuuteen.
Tarvitseeko jokainen alumiininen moottorikotelo 100 % vuototestin?
Vain jos kotelossa on tiivistysvaatimus. Jos moottorin rungossa ei ole sisäistä painetta ja jossa on tiivistetty liitäntäkotelo, näytteenotto saattaa riittää. Nestejäähdytteiselle kotelolle, hermeettiselle kompressorille tai uppomoottorille 100 % vuototestaus koneistuksen jälkeen on ainoa tapa taata, ettei yksikään vuotava osa poistu tehtaalta.


